挤出机压臂松了半圈,吃掉 17% 壁厚,却伪装成切片问题
预览里看不出规律、时有时无的欠挤出,几乎从来不是切片问题。这篇是找出它的诊断顺序——量壁厚、量挤出阻力、一次只改一个变量——以及 Clockwork 2 上「太松」和「太紧」之间那条很窄的可用带。
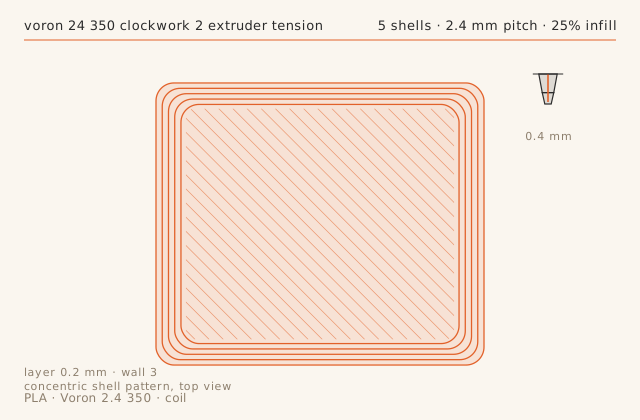
切片图按这条记录自己的切片参数画出来的。
打印记录
- 材料
- PLA
- 喷嘴
- 0.4 mm
- 层高
- 0.2 mm
- 墙数
- 3
- 填充
- 25%
- 打印时长
- 1 小时 36 分
- 发布于
- 2026 年 10 月 16 日
先量壁厚,别先动流量
用参数档里的外壁速度打单壁流量测试件,实测 0.35 mm,目标是 0.42 mm。本能反应是加大流量百分比,但那只会盖住症状、把真正的故障留在原地。正确的做法是用三个速度打同一面壁——40、90、180 mm/s——看误差怎么随速度变化。流量问题在各速度下误差恒定;抓料问题会随速度和背压升高而恶化。
我这台在 40 mm/s 时是 0.41 mm,到 90 mm/s 变成 0.35 mm。这是抓料问题,不是流量问题。
Clockwork 2 的可用窗口只有半圈
压臂螺丝必须落在「打滑」和「磨料」之间,在这台挤出机上这个窗口大约只有半圈。从弹簧刚开始受力的那一点起算,每次拧进四分之一圈,重打同一面 100 mm 壁。第一次接触之后拧进四分之三圈,是既不磨料、又在 12 mm3/s 下不打滑的数值。
一个不用工具的检查方法:打印结束后从挤出机里抽出一段 150 mm 的料看截面。被压扁且发亮说明太紧;表面粗糙但仍保持圆形说明正好;完全光滑、跟原丝一样说明根本抓不住。
压臂太松还会带来哪些症状
除了壁薄,压臂太松还会导致一组特定现象:只在长直线填充段出现的间歇薄斑;首层看着正常而第 5 层不正常;以及「一降速就自愈」。这三个其实是同一个故障,但没有一个指向挤出机,所以很多人在这上面耗掉好几天。
另一个线索是「磨料但不打滑」或者「打滑但不磨料」。如果两者同时出现,压臂就不是问题所在,该去检查送料齿轮是不是塞了碎屑。
在上面做个记号
螺丝调好之后,用油漆笔在螺纹上画一道,这样一眼就能看出它有没有动过。长期在 55 C 腔体里跑尼龙,松的螺丝几周之内就会被热循环带着走。这个记号不要钱,能把两小时的诊断变成两秒钟的确认。
每次换料径或换更硬的材料都要复查这个设置;95A TPU 需要的夹持力比碳纤尼龙小。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
Occasional under-extrusion on long infill runs, worse on the outer wall at 90 mm/s, with no pattern in the slicer preview.
处理
Measured the extrusion force by hand: with the latch at the shipped setting the extruder slipped under about 2.5 kg of pull. Tightened the Clockwork 2 latch one full turn past the point where the spring first compressed.
结果
Wall width went from 0.35 to 0.41 mm. The intermittent thin patches stopped entirely.
-
第几步 02
症状
After tightening, grinding marks appeared on the filament and the extruder skipped during a 12 mm3/s infill run.
处理
Overtightened. Backed off a quarter turn and re-ran the same gcode.
结果
No grinding, no skipping, wall width held at 0.41 mm. Settled at three quarters of a turn past first contact.
尺寸复核
- 特征
- flow test wall, 0.42 mm target width
- 标称
- 0.42 mm
- 实测
- 0.35 mm-0.07
- 公差
- ± 0.03 mm
- 备注
- 0.35 mm measured against a 0.42 mm target is 17 percent under-extrusion. Caused by the extruder latch being one notch too loose, not by a flow setting.
切片档案
printer_model: Voron 2.4 350
layer_height: 0.20
perimeters: 3
infill: 25% grid
outer_wall_speed: 90
inner_wall_speed: 180
accel: 7000
nozzle_temp: 215
bed_temp: 60
part_cooling: 100%
pressure_advance: 0.038
max_volumetric_speed: 14 mm3/s
沿用下来的做法
- 用三个速度测壁厚:误差恒定是流量问题,随速度变化是抓料问题。
- Clockwork 2 的可用压臂窗口大约只有半圈。
- 抽一段料看截面:发亮压扁说明太紧。
- 用油漆笔在螺纹上做记号,热循环导致的漂移立刻可见。
结论
壁厚在 90 mm/s 下恢复到 0.41 mm,间歇薄斑消失。参数档里的流量值一个字没改,这正是重点。
同一台机器上还有 Voron 2.4 350
-
调校档案
Voron 2.4 的 PA6-CF 参数档,以及支配它的两种失效
碳纤尼龙是那种「准备比参数更重要」的材料。这套参数连续跑出了三次干净的三小时打印:285 C、模型冷却 0%、6 mm3/s,机器上常驻干燥箱。文中也写了几乎占全部废件的那两种失效模式。
- 材料PA6-CF
- 喷嘴0.4 mm
- 层高0.25 mm
- 打印时长2 小时 58 分
- 失败链2
-
打印日志
间隙试样:一次 64 分钟的打印量出这台机器的真实公差
每台 FDM 机器都有一个「低于此值就会粘死」的最小间隙,而它不在任何规格书里。这篇打一个六档间隙试样,修正决定答案的那两项切片补偿,最后定下这台 Voron 上可以拿来设计的具体数值。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 4 分
- 失败链2
-
打印日志
0.6 mm 喷嘴配 0.4 mm 层高:花瓶模式真正的代价
Voron 换上 0.6 mm 喷嘴,96 mm 花瓶从三小时多缩到 87 分钟,但失效模式也跟着变了。这篇记录长熔程喷嘴跑高体积流量时的接缝问题,以及模型上唯一一处必须单独处理冷却的区段。
- 材料PETG
- 喷嘴0.6 mm
- 层高0.4 mm
- 打印时长1 小时 27 分
- 失败链2