给 KE 换高流量热端:22 mm3/s,以及必须重新推导的压力提前量
换高流量热端把 KE 的体积流量上限从约 11 提到 22 mm3/s,典型件从 108 分钟缩到 67 分钟。代价是它让此前所有压力提前量数值全部失效,这篇大半时间讲的就是这件事。
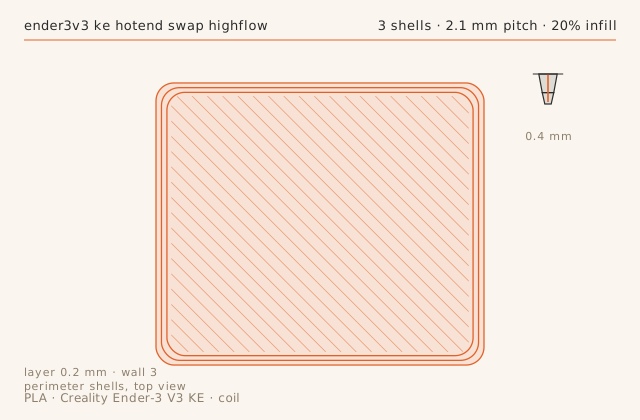
切片图按这条记录自己的切片参数画出来的。
打印记录
- 材料
- PLA
- 喷嘴
- 0.4 mm
- 层高
- 0.2 mm
- 墙数
- 3
- 填充
- 20%
- 打印时长
- 1 小时 7 分
- 发布于
- 2026 年 10 月 19 日
先冷拔,再谈调校
新热端的熔化区里会带一点加工碎屑和装配残留,在它们被清出来之前,每次打印的前 15 mm 挤出都不稳定。95 C 下做三次冷拔,再排 150 mm 料,这台机器上就彻底干净了。跳过这一步,等于对着一个还在漂移的目标去调压力提前量。
这是人们换完零件就断言「新的更差」最常见的原因:件其实是好的,只是里面还有碎屑。先清干净,再测量,然后再下结论。新喷嘴、新热端、新挤出机都一样。
决定速度的是熔化区长度
原装热端在开始欠挤出之前只能撑住约 11 mm3/s;换上去的能稳住 22 mm3/s(0.4 mm 喷嘴)。外壁 90 mm/s、填充 200 mm/s 下,原本 108 分钟的 40 mm 件现在 67 分钟。提升不来自运动系统(它本来就有余量),来自熔化速率。
看打印的实际熔融需求,而不是看速度数字。0.2 mm 层高、0.42 mm 线宽下,200 mm/s 填充需要约 16.8 mm3/s,在新上限之内,还留了做实心填充余量。
压力提前量要重推,不能按比例缩放
压力提前量补偿的是每个拐角处熔化区里必须建立又必须衰减的压力。熔化区长了 12 mm,衰减就更慢,所以正确值会下降。这台机器上它从 0.042 降到 0.031——26% 的变化,没改之前拐角明显鼓出来。
换热端、换喷嘴、换线径之后都要打压力提前量塔。14 分钟,而它是对硬件最敏感的一个设置。
回抽出于同样的原因要变大
回抽必须从 1.2 加到 1.6 mm,因为熔化区更长,需要在喷嘴处拉回更多料才能扯断尾巴。再往上到 1.8 mm 就开始出现半堵。窗口移动了,但没有消失。
把两个新数值连日期一起写在机器维护卡上。以后任何拉丝或凸点的诊断,都从它们出发,而不是从旧参数档出发。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
After the hotend swap, corners ballooned and the seams had small bulges at 90 mm/s.
处理
The new melt zone is 12 mm longer, so the pressure decays more slowly at a corner. Re-ran a pressure advance tower: 0.031 against 0.042 before.
结果
Corners sharp at 90 mm/s outer wall. Wall width unchanged at 0.41 mm.
-
第几步 02
症状
Extrusion was inconsistent for the first 15 mm of every print after the change.
处理
The new hotend had a small amount of assembly debris in the melt zone. Three cold pulls at 95 C, then a 150 mm purge.
结果
Consistent from layer one. Worth doing on any new hotend before tuning it.
尺寸复核
- 特征
- 40 mm flow test cube after the hotend swap
- 标称
- 40 mm
- 实测
- 39.97 mm-0.03
- 公差
- ± 0.08 mm
- 备注
- Pressure advance had to be re-tuned from 0.042 to 0.031 because the longer melt zone changes how the pressure decays at a corner. Wall width stayed at 0.41 mm.
切片档案
printer_model: Creality Ender-3 V3 KE 0.4, high-flow hotend
layer_height: 0.20
perimeters: 3
infill: 20% grid
perimeter_speed: 90
infill_speed: 200
accel: 4000
nozzle_temp: 218
bed_temp: 60
part_cooling: 100%
pressure_advance: 0.031
retraction: 1.6 mm at 35 mm/s
max_volumetric_speed: 22 mm3/s
沿用下来的做法
- 新热端先做三次冷拔再调校;装配碎屑会造成挤出不稳。
- 换热端把可用上限从约 11 提到 22 mm3/s,40 mm 件从 108 分钟缩到 67 分钟。
- 换热端后要重推压力提前量;本次从 0.042 降到 0.031。
- 回抽从 1.2 移到 1.6 mm;到 1.8 mm 开始出现半堵。
结论
高流量热端对这台机器的功能件是实打实的提升,前提是参数档里所有与流量相关的数值都必须重新推导。
同一台机器上还有 Creality Ender-3 V3 KE
-
打印日志
KE 的 Z 向横纹:先是 8 mm 周期,然后是 2 mm 周期,两种不同的解法
Z 向横纹是有周期的,而周期在你动手之前就能告诉你原因。这篇处理同一台机器上的两种横纹——一种对应丝杠旋转周期、一种对应螺纹螺距——并说明为什么前者必须机械修,后者只能软件补。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长58 分钟
- 失败链2
-
调校档案
KE 原装挤出机打 TPU 95A:3 小时 44 分,以及唯一那个拱起的位置
KE 的 Sprite 挤出机是直驱,这让柔性料「可行」而不是「容易」。这套参数围绕一个机器真能扛住的 3.0 mm3/s 上限来搭,并写清每次失败都失败在同一个位置。
- 材料TPU-95A
- 喷嘴0.4 mm
- 层高0.24 mm
- 打印时长3 小时 44 分
- 失败链2
-
打印日志
给 KE 的热床加垫片:0.15 mm 网格误差,补偿盖不住
自动调平有极限,在 0.28 mm 首层上这个极限大约是 0.08 mm。这篇记录一台前左角低 0.15 mm 的 KE、用来机械修正它的垫片,以及证明修好了的九点首层测试。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.28 mm
- 打印时长41 分钟
- 失败链2