同一台机器的全部记录,集中在一处。
Creality Ender-3 V3 KE
便宜但站得住的一台。站里大部分公差和床面网格的工作都是在它身上做的,正是因为它最不容错。
- Motion
- 床身移动(i3)
- Build volume
- 220 x 220 x 240 mm
- Hotend
- Sprite 直驱,0.4 / 0.6 喷嘴
- Enclosure
- 开放
6 篇已发布2026
-
打印日志
给 KE 换高流量热端:22 mm3/s,以及必须重新推导的压力提前量
换高流量热端把 KE 的体积流量上限从约 11 提到 22 mm3/s,典型件从 108 分钟缩到 67 分钟。代价是它让此前所有压力提前量数值全部失效,这篇大半时间讲的就是这件事。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 7 分
- 失败链2
-
打印日志
KE 的 Z 向横纹:先是 8 mm 周期,然后是 2 mm 周期,两种不同的解法
Z 向横纹是有周期的,而周期在你动手之前就能告诉你原因。这篇处理同一台机器上的两种横纹——一种对应丝杠旋转周期、一种对应螺纹螺距——并说明为什么前者必须机械修,后者只能软件补。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长58 分钟
- 失败链2
-
调校档案
KE 原装挤出机打 TPU 95A:3 小时 44 分,以及唯一那个拱起的位置
KE 的 Sprite 挤出机是直驱,这让柔性料「可行」而不是「容易」。这套参数围绕一个机器真能扛住的 3.0 mm3/s 上限来搭,并写清每次失败都失败在同一个位置。
- 材料TPU-95A
- 喷嘴0.4 mm
- 层高0.24 mm
- 打印时长3 小时 44 分
- 失败链2
-
打印日志
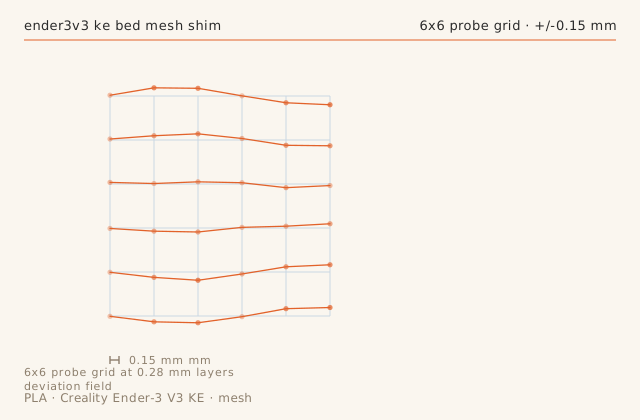
给 KE 的热床加垫片:0.15 mm 网格误差,补偿盖不住
自动调平有极限,在 0.28 mm 首层上这个极限大约是 0.08 mm。这篇记录一台前左角低 0.15 mm 的 KE、用来机械修正它的垫片,以及证明修好了的九点首层测试。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.28 mm
- 打印时长41 分钟
- 失败链2
-
打印日志
KE 上的拉丝:先动温度,再动回抽,以及为此付出的表面代价
拉丝是 FDM 里被过度诊断最多的问题,而诊断顺序几乎总是一样的:温度、行程、最后才是回抽。这篇把这台 KE 从「成片不断的长丝」调到「只剩细须」,并说明为此在表面质感上付出的代价。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 16 分
- 失败链2
-
调校档案
Ender-3 V3 KE 的 PETG 参数档:别再跟原厂设置较劲
KE 出厂的挤出倍率、回抽距离和床温都是为 PLA 设的,而这三项对 PETG 全部不利。这套参数换掉了其中五项,数值都来自这台机器的实测,而不是通用的 PETG 起始值。
- 材料PETG
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 48 分
- 失败链1