MK4 振纹塔:input shaper 解决了大部分,压力提前量收尾
MK4 出厂就开着 input shaper,所以关键问题不是开不开,而是什么时候该重校。这篇记录一座标准 60 mm 塔上的两个互相独立的表面问题,以及同一台机器换张桌子前后的实测差别。
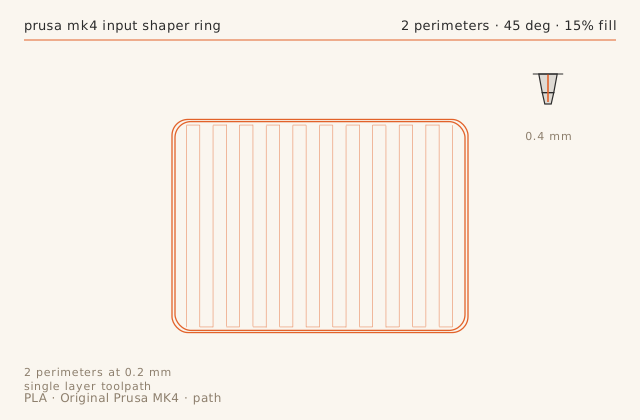
切片图按这条记录自己的切片参数画出来的。
打印记录
- 材料
- PLA
- 喷嘴
- 0.4 mm
- 层高
- 0.2 mm
- 墙数
- 2
- 填充
- 15%
- 打印时长
- 47 分钟
- 发布于
- 2026 年 8 月 28 日
搬机器之后重校,不是每卷料都校
input shaper 补偿的是机器自身的共振,而共振取决于机器站在什么上面。这台 MK4 从一张重工作台换到一张轻一点的桌子后,振纹大到肉眼可见;在同样的速度和加速度下重新校准后,拐角偏差从 0.19 mm 降到 0.06 mm。
LCD 上内置的校准大约 12 分钟,不需要任何工具。搬机器、换桌子、动工具头之后跑一次。不用每换一卷料都跑。
先把两个症状分开
这座塔上有两个可见缺陷:拐角后的振纹,和接缝处的小凸点。它们看起来像一个问题,其实是两个。振纹是共振问题,由 input shaper 和加速度决定;接缝凸点是熔体流动问题,由压力提前量和回抽决定。
把压力提前量从 0.048 改成 0.035 之后凸点消失、振纹毫无变化,这就确认了诊断是对的。如果一个改动同时解决了两个症状,反而要提高警惕——通常说明你两个都没搞懂。
加速度到底该跑多少
开着 input shaper,这台机器在 4000 mm/s2、150 mm/s 下拐角是干净的。推到 6000 mm/s2,47 分钟的件省下约 9 分钟,同时把 0.11 mm 的可见振纹带了回来。这个交换只在大尺寸功能件、且表面无所谓的场合才划算。
这台机器上更有用的变量其实是外壁速度,不是加速度。外壁从 150 降到 90 mm/s、加速度不动,表面明显变好,代价约四分钟。
振纹塔到底用来干嘛
一座两圈外壁、无填充的 60 mm 塔,47 分钟,一次性暴露共振、压力提前量、接缝位置和 Z 向条纹。固件升级、换皮带、动工具头之后各打一座,并且每次都对着同一个背景拍照。
照片比打印件本身更重要。架子上放六座塔什么也说明不了;六张带日期的照片能告诉你机器是从什么时候开始变的。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
Visible ringing behind corners on a plain 60 mm tower at 150 mm/s, about 4 mm of ripples decaying outward.
处理
Confirmed input shaper was active and set to the firmware's stock profile, then re-ran the built-in shaper calibration from the LCD because the machine had been moved to a different bench.
结果
Corner deviation measured 0.06 mm against 0.19 mm before recalibration. Ripples no longer visible at arm's length.
-
第几步 02
症状
Small blobs at the seam on the same tower, unrelated to ringing but appearing at the same time.
处理
The MK4's pressure advance value had been tuned on a different filament. Ran a PA tower: 0.035 for this PLA against 0.048 previously set.
结果
Seam blobs gone. Corner detail unchanged, confirming the two symptoms were independent.
尺寸复核
- 特征
- ringing tower, corner deviation at 60 mm height
- 标称
- 0 mm
- 实测
- 0.06 mm+0.06
- 公差
- ± 0.03 mm
- 备注
- Input shaper is on by default on the MK4 and reduced ringing from 0.19 mm to 0.06 mm at the same speed. The remaining 0.06 mm is not worth chasing.
切片档案
printer_model: Original Prusa MK4 0.4
layer_height: 0.20
perimeters: 2
infill: 15% grid
speed: 150 mm/s outer wall 90
accel: 4000 mm/s2 (input shaper default)
nozzle_temp: 215
bed_temp: 60
part_cooling: 100%
pressure_advance: 0.035
extrusion_multiplier: 0.98
沿用下来的做法
- 搬到不同台面后要重校 input shaper。
- 振纹和接缝凸点是不同故障、不同成因,要分开治。
- 这台机器 4000 mm/s2 拐角干净;6000 mm/s2 省 9 分钟但振纹回来了。
- 降低外壁速度对表面的改善比提高加速度更明显。
结论
MK4 保持出厂 input shaper,这卷 PLA 的压力提前量修正为 0.035。工具头不变之前不再调校。
同一台机器上还有 Original Prusa MK4
-
打印日志
Nextruder 冷拔:三次拉丝,和那些看着像欠挤出的麻点
壁厚正确却出现表面麻点,这大概率不是流量问题,是污染。这篇记录在 MK4 的 Nextruder 喷嘴上有效的冷拔流程、为什么温度比手法更关键,以及大多数人跳过的那一步排废。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 1 分
- 失败链2
-
打印日志
MMU3 换色:排废量比参数档里其他任何东西都重要
MK4 多色打印的失败只有两种——过渡脏和拖丝——而两者都是排废与擦嘴问题,不是模型或切片问题。这篇记录一块换色 13 次的 60 mm 铭牌、最终做出干净分界的排废量,以及每次擦嘴多花的 9 秒。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长3 小时 56 分
- 失败链2
-
打印日志
直驱 MK4 打 TPU 95A:PLA 五十分钟的件要打三小时二十五分
直驱机器打柔性料并不难,只是慢,而且失效模式永远一样——料在齿轮和熔化区之间拱起打折。这篇记录防止它的两个设置、柔性件为什么需要刻意过挤出,以及真实的耗时。
- 材料TPU-95A
- 喷嘴0.4 mm
- 层高0.25 mm
- 打印时长3 小时 25 分
- 失败链2