MMU3 换色:排废量比参数档里其他任何东西都重要
MK4 多色打印的失败只有两种——过渡脏和拖丝——而两者都是排废与擦嘴问题,不是模型或切片问题。这篇记录一块换色 13 次的 60 mm 铭牌、最终做出干净分界的排废量,以及每次擦嘴多花的 9 秒。
切片图按这条记录自己的切片参数画出来的。
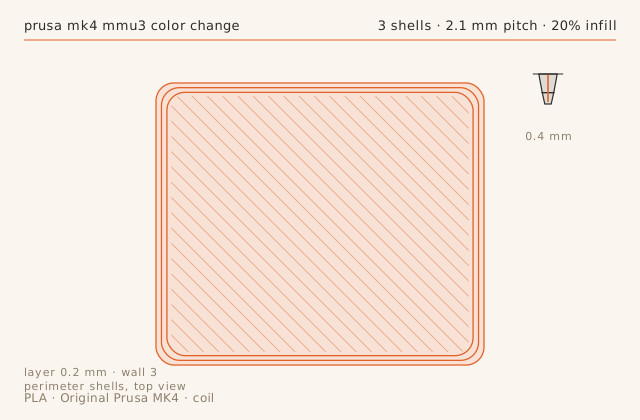
打印记录
- 材料
- PLA
- 喷嘴
- 0.4 mm
- 层高
- 0.2 mm
- 墙数
- 3
- 填充
- 20%
- 打印时长
- 3 小时 56 分
- 发布于
- 2026 年 10 月 5 日
排废量要靠测,不能抄
排废量是热端专属的,抄别人的数值就是过渡发脏的原因。可靠做法是:打一块只换一次色的小铭牌,量分界处残留几层旧色,再按比例放大。60 mm3 时这个热端残留了大约三层可见旧色;95 mm3 降到不足一层。
量对了之后,用「排废到填充」能把大部分浪费藏在件内部的填充里。前两次换色不要开,因为一件活里第一次排废永远是最脏的。
擦嘴才是止住拖丝的关键
第 5 次换色后拖过顶面那条 4 cm 长丝,不是回抽问题——是喷嘴带着熔融尾巴离开擦料塔。把擦嘴循环从 3 次加到 5 次、擦嘴温度降 10 C 就解决了。温度更低的料头是断的,不是被拉长的。
代价是每次换色约 9 秒。13 次换色不到两分钟,相比表面留一道 4 cm 疤,这很便宜。
分界偏移一层是正常的
这块铭牌的分界线比模型线低了 0.18 mm。这不是标定误差,而是新颜色开始流动时熔化区里还留着的旧色体积。0.2 mm 层高下差不多就是一层。设计时要把这一点考虑进去——把分界放在特征棱边上,不要放在大平面中间。
如果分界必须精确到 0.1 mm,唯一可靠的办法是把模型拆成两件分别打印再粘合,那就不是多色打印要解决的问题了。把分界放在棱边、凹槽或颜色本来就该变的位置,是把这个问题绕过去的常规做法。
每次换色的时间成本
一块换色 13 次的 60 mm 铭牌打了 3 小时 56 分,单色大约 55 分钟。把擦嘴、排废和往返擦料塔的行程都算上,每次换色约 14 分钟。在设计的允许范围内,把换色次数压到最少,并用排废到填充把擦料塔压小。
MMU3 是把双色件打好的工具,不是用来打印照片的。三次以下的换色,时间成本可以忽略;十五次以上,就该重新想想这个设计是不是非要一次成型,或者干脆改用分件打印。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
Blobs of the previous colour smeared into the first ten layers of the new one at every change.
处理
Purge volume was 60 mm3, which is not enough for this hotend. Raised to 95 mm3 and enabled purge-to-infill for changes after the first two, so later purges go into the part instead of the wipe tower.
结果
Clean colour boundaries. Purge tower mass went up about 30 percent on the first two changes and down overall.
-
第几步 02
症状
A 4 cm long string of molten filament dragged across the top surface after change 5.
处理
Toolchange ramming cycles were at the default of 3. Increased to 5 and lowered the ramming temperature by 10 C so the tip was cooler when it left the nozzle.
结果
No dragging on the remaining 8 changes. Ramming adds about 9 seconds per change.
尺寸复核
- 特征
- colour boundary position on a 60 mm plaque
- 标称
- 30 mm
- 实测
- 29.82 mm-0.18
- 公差
- ± 0.25 mm
- 备注
- The boundary sits 0.18 mm low because the last 0.18 mm of the previous colour is still in the melt zone when the new colour starts. Not correctable, only predictable.
切片档案
printer_model: Original Prusa MK4 0.4 + MMU3
layer_height: 0.20
perimeters: 3
infill: 20% grid
speed: 120 mm/s outer wall 70
accel: 4000 mm/s2
nozzle_temp: 215
bed_temp: 60
part_cooling: 100%
pressure_advance: 0.035
purge_volume: 95 mm3 between colours
purge_to_infill: off for the first two changes
toolchange_ramming: default profile, 3 ram cycles
沿用下来的做法
- 这个热端排废量要提到 95 mm3;60 mm3 会让旧色残留三层。
- 前两次换色之后开启「排废到填充」,可大幅减小擦料塔。
- 擦嘴加到 5 次、温度降 10 C,可止住拖丝。
- 每次换色含擦嘴、排废和行程约 14 分钟,要按这个排产。
结论
MMU3 换色现在干净且可复现,真实成本是每次 14 分钟。双色件值得,超过二十次换色的设计不值得。
同一台机器上还有 Original Prusa MK4
-
打印日志
Nextruder 冷拔:三次拉丝,和那些看着像欠挤出的麻点
壁厚正确却出现表面麻点,这大概率不是流量问题,是污染。这篇记录在 MK4 的 Nextruder 喷嘴上有效的冷拔流程、为什么温度比手法更关键,以及大多数人跳过的那一步排废。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 1 分
- 失败链2
-
打印日志
直驱 MK4 打 TPU 95A:PLA 五十分钟的件要打三小时二十五分
直驱机器打柔性料并不难,只是慢,而且失效模式永远一样——料在齿轮和熔化区之间拱起打折。这篇记录防止它的两个设置、柔性件为什么需要刻意过挤出,以及真实的耗时。
- 材料TPU-95A
- 喷嘴0.4 mm
- 层高0.25 mm
- 打印时长3 小时 25 分
- 失败链2
-
打印日志
MK4 的有机支撑:PETG 能用的 Z 间隙不是 PLA 能用的那个
树状支撑看着像个已经解决的问题,直到你换材料。PETG 在 0.15 mm 间隙下会自己焊起来,于是 PLA 的标准间隙直接把支撑粘死在件上。这篇记录让 PETG 支撑能用手掰下来的间隙与接触面设置,以及让高树不倒的稳定性修法。
- 材料PETG
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长2 小时 52 分
- 失败链2