给 KE 的热床加垫片:0.15 mm 网格误差,补偿盖不住
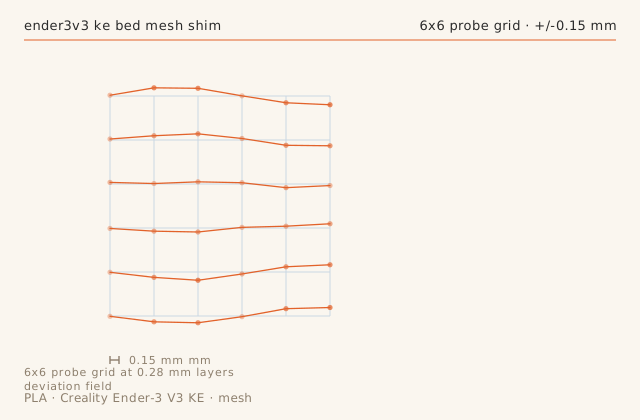
自动调平有极限,在 0.28 mm 首层上这个极限大约是 0.08 mm。这篇记录一台前左角低 0.15 mm 的 KE、用来机械修正它的垫片,以及证明修好了的九点首层测试。
切片图按这条记录自己的切片参数画出来的。
打印记录
- 材料
- PLA
- 喷嘴
- 0.4 mm
- 层高
- 0.28 mm
- 墙数
- 2
- 填充
- 0%
- 打印时长
- 41 分钟
- 发布于
- 2026 年 9 月 21 日
先找出网格补偿的真实极限
网格补偿通过上下移动喷嘴来贴合床面,每一毫米的修正都付出一点 Z 精度和首层厚度的可见变化。在这台机器上,偏差超过约 0.08 mm 之后补偿就没有意义了:低的地方发透,高的地方起棱。
找出自己机器极限的诚实办法是九点单层测试:在已知网格坐标处打九个 20 mm 单层方块,逐个用卡尺量。如果极差超过首层高度的 25% 左右,说明网格被要求做得太多了,该从机械上解决。
垫片才是正确的机械解法
KE 的床架是固定柱结构,要修正一个低的角,就得在热床和床架之间加材料。前左角加 0.12 mm 垫片之后,九点极差从 0.15 mm 降到 0.03 mm。用金属垫片优于打印垫块,因为打印件在床温下会蠕变。
加垫片之后一定要连跑两次网格。如果两次结果不一致,说明垫片没坐实,你量到的是松动的床,不是修正后的床。
修好一个角,问题会转移
前左修正之后,后右变成最低点,低 0.05 mm——这是应该发生的,因为总偏差是床板和床架共同的性质,不属于某一个角。再加 0.05 mm 垫片就收敛了。两次迭代是正常的;如果你已经加到第五次,说明床架或床板本身弯了,垫多少都没用。
把拆下来的垫片留着并标注好。换床板时你会想从原始状态的垫片组开始,而不是从修正后的。
为什么这在 0.28 mm 首层上更要紧
这一件的首层是 0.28 mm。0.15 mm 偏差超过层高的一半,意味着低处几乎没碰到床、高处被硬压进去。如果首层是 0.20 mm,同样的偏差有些位置根本打不出来。
对底面要求不高的件就打厚首层,对底面有要求的件就从机械上修。想用切片参数去解机械问题,结局总是一样的,只是来得晚一点。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
The mesh showed a 0.15 mm low spot at the front-left that auto-levelling could not correct, and the first layer there was translucent.
处理
Compensation was already at its limit. Added a 0.12 mm shim washer under the front-left corner between the bed and the carriage, re-ran the mesh, and re-set the Z offset.
结果
Range across nine measured positions went from 0.15 mm to 0.03 mm. The low corner no longer needs compensation.
-
第几步 02
症状
After adding the shim, the rear-right corner became the low point at 0.05 mm.
处理
Added a 0.05 mm shim on that corner as well, then re-ran the mesh twice to confirm the result was repeatable.
结果
Nine positions within 0.03 mm of each other. Both meshes agreed, so the change is mechanical and stable.
尺寸复核
- 特征
- first-layer thickness at nine bed positions
- 标称
- 0.28 mm
- 实测
- 0.26 mm-0.02
- 公差
- ± 0.04 mm
- 备注
- Range across nine positions went from 0.19-0.34 mm to 0.25-0.28 mm after a 0.12 mm shim under the front-left corner of the bed carriage.
切片档案
printer_model: Creality Ender-3 V3 KE 0.4
layer_height: 0.28
perimeters: 2
infill: 0, single-layer squares
perimeter_speed: 45
accel: 2000
nozzle_temp: 210
bed_temp: 60
part_cooling: 0% for layer one
pressure_advance: 0.040
bed_mesh: 6x6, saved
first_layer_height: 0.28
沿用下来的做法
- 0.28 mm 首层上,偏差超过约 0.08 mm 后网格补偿就不再有意义。
- 九点单层测试是唯一诚实的检验网格效果的方法。
- 用金属垫片而不是打印垫块——打印件在床温下会蠕变。
- 加垫片后连跑两次网格;不一致说明垫片没坐实。
结论
床面偏差现在在九个测量位置上都是 0.03 mm,网格不再被逼到极限工作。
同一台机器上还有 Creality Ender-3 V3 KE
-
打印日志
给 KE 换高流量热端:22 mm3/s,以及必须重新推导的压力提前量
换高流量热端把 KE 的体积流量上限从约 11 提到 22 mm3/s,典型件从 108 分钟缩到 67 分钟。代价是它让此前所有压力提前量数值全部失效,这篇大半时间讲的就是这件事。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 7 分
- 失败链2
-
打印日志
KE 的 Z 向横纹:先是 8 mm 周期,然后是 2 mm 周期,两种不同的解法
Z 向横纹是有周期的,而周期在你动手之前就能告诉你原因。这篇处理同一台机器上的两种横纹——一种对应丝杠旋转周期、一种对应螺纹螺距——并说明为什么前者必须机械修,后者只能软件补。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长58 分钟
- 失败链2
-
调校档案
KE 原装挤出机打 TPU 95A:3 小时 44 分,以及唯一那个拱起的位置
KE 的 Sprite 挤出机是直驱,这让柔性料「可行」而不是「容易」。这套参数围绕一个机器真能扛住的 3.0 mm3/s 上限来搭,并写清每次失败都失败在同一个位置。
- 材料TPU-95A
- 喷嘴0.4 mm
- 层高0.24 mm
- 打印时长3 小时 44 分
- 失败链2