0.6 mm 喷嘴配 0.4 mm 层高:花瓶模式真正的代价
Voron 换上 0.6 mm 喷嘴,96 mm 花瓶从三小时多缩到 87 分钟,但失效模式也跟着变了。这篇记录长熔程喷嘴跑高体积流量时的接缝问题,以及模型上唯一一处必须单独处理冷却的区段。
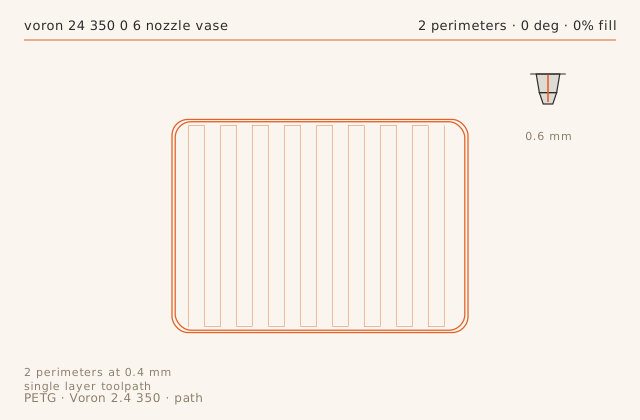
切片图按这条记录自己的切片参数画出来的。
打印记录
- 材料
- PETG
- 喷嘴
- 0.6 mm
- 层高
- 0.4 mm
- 墙数
- 2
- 填充
- 0%
- 打印时长
- 1 小时 27 分
- 发布于
- 2026 年 9 月 24 日
体积流量上限比规格书写的低
0.6 mm CHT 喷嘴标称远超 20 mm3/s,而这个件在 0.4 mm 层高、90 mm/s 下需要约 21.6 mm3/s。这个数在直壁上能做到,但在不断改变方向的壁上做不到,因为挤出机必须跟着加减速。我把参数档压到 18 mm3/s,每十层一道的横向接缝就消失了。
由此得到的一般规则是:花瓶模式的体积流量上限要用曲壁测试来定,不能用直线测试。直壁能通过的数字,模型其余部分撑不住。
同一圈上壁厚并不均匀
在四个高度、八个方位测量,壁厚在 1.09~1.19 mm 之间波动,目标是 1.2 mm。薄点出现在曲率变化最快的位置——挤出机加速、挤出滞后、壁变薄。这更像是压力提前量问题而不是流量问题:把 pressure advance 从 0.040 提到 0.052,波动范围从 0.17 mm 收到 0.10 mm。
如果花瓶要装水,就比你认为需要的厚度再多打 0.05 mm,并且先量一件再决定批量。
收颈处是冷却必须改变的地方
在 60 mm 处瓶身用约 15 mm 收进去。那一圈壁的受力方式和圆柱段完全不同,80% 冷却下塑料在粘结之前就被吹冷了。降到 60% 冷却、该区段降到 70 mm/s 就正常了。0.4 mm 层高的单层热容更大,保温时间更长,所以比细层打印需要更少的冷却。
这也意味着 0.6 喷嘴的花瓶模式并不是万能的提速方案:有些形状用慢一些的 0.4 喷嘴反而更稳,只是更慢。
大喷嘴什么时候值得用
对于没有严格公差的装饰件,0.6 mm 喷嘴配 0.4 mm 层高把这只花瓶从 0.4 喷嘴估计的 3 小时 20 分压到 87 分钟,而且壁的手感明显更硬。但凡有 0.2 mm 公差或精细表面要求的件,同一个喷嘴就是错的工具,层纹会明显到这个模型不该承受的程度。
在这个工具头上换喷嘴只要十分钟。真正值得养成的习惯是:按公差和表面要求决定喷嘴,而不是按着急程度决定。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
Visible horizontal seams every 40 mm up the vase, at exactly layer height times ten.
处理
The 0.6 CHT nozzle runs a long melt path. Dropped max volumetric speed from 22 to 18 mm3/s and added 0.4 mm of retraction-free coast at the seam start via vase mode smoothing.
结果
Seams reduced from clearly visible to detectable only by touch.
-
第几步 02
症状
Vase collapsed inward at 60 mm where the profile necks down.
处理
Part cooling was too high for the wall thickness at that point, freezing the plastic before it bonded to the previous layer. Reduced cooling from 80 to 60 percent and slowed the wall to 70 mm/s in that 15 mm band.
结果
Wall bonded correctly; the neck is now the strongest part of the print.
尺寸复核
- 特征
- 96 mm vase, wall thickness at four heights
- 标称
- 1.2 mm
- 实测
- 1.14 mm-0.06
- 公差
- ± 0.08 mm
- 备注
- Wall thickness varied 1.09 to 1.19 mm around the circumference. The thin spots sit where the profile changes curvature fastest and the extruder has to accelerate.
切片档案
printer_model: Voron 2.4 350
nozzle: 0.6 CHT
layer_height: 0.40
perimeters: 2, spiral vase mode
infill: none
speed: 90 mm/s
accel: 3000 mm/s2
nozzle_temp: 245
bed_temp: 80
part_cooling: 60%
pressure_advance: 0.052
max_volumetric_speed: 18 mm3/s
沿用下来的做法
- 花瓶模式的体积流量上限要用曲壁测试来定,不能用直壁。
- pressure advance 提到 0.052 后,同一圈壁厚波动收窄到 0.10 mm。
- 收颈段需要比圆柱段更低的冷却和更慢的速度。
- 0.6 mm 喷嘴把这只 96 mm 花瓶从约 3 小时 20 分压到 87 分钟。
结论
装饰类 PETG 现在默认用 0.6 mm 喷嘴,参数档压在 18 mm3/s。凡是有公差标注的件,换回 0.4 mm 喷嘴。
同一台机器上还有 Voron 2.4 350
-
打印日志
挤出机压臂松了半圈,吃掉 17% 壁厚,却伪装成切片问题
预览里看不出规律、时有时无的欠挤出,几乎从来不是切片问题。这篇是找出它的诊断顺序——量壁厚、量挤出阻力、一次只改一个变量——以及 Clockwork 2 上「太松」和「太紧」之间那条很窄的可用带。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 36 分
- 失败链2
-
调校档案
Voron 2.4 的 PA6-CF 参数档,以及支配它的两种失效
碳纤尼龙是那种「准备比参数更重要」的材料。这套参数连续跑出了三次干净的三小时打印:285 C、模型冷却 0%、6 mm3/s,机器上常驻干燥箱。文中也写了几乎占全部废件的那两种失效模式。
- 材料PA6-CF
- 喷嘴0.4 mm
- 层高0.25 mm
- 打印时长2 小时 58 分
- 失败链2
-
打印日志
间隙试样:一次 64 分钟的打印量出这台机器的真实公差
每台 FDM 机器都有一个「低于此值就会粘死」的最小间隙,而它不在任何规格书里。这篇打一个六档间隙试样,修正决定答案的那两项切片补偿,最后定下这台 Voron 上可以拿来设计的具体数值。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 4 分
- 失败链2