KE 上的拉丝:先动温度,再动回抽,以及为此付出的表面代价
拉丝是 FDM 里被过度诊断最多的问题,而诊断顺序几乎总是一样的:温度、行程、最后才是回抽。这篇把这台 KE 从「成片不断的长丝」调到「只剩细须」,并说明为此在表面质感上付出的代价。
切片图按这条记录自己的切片参数画出来的。
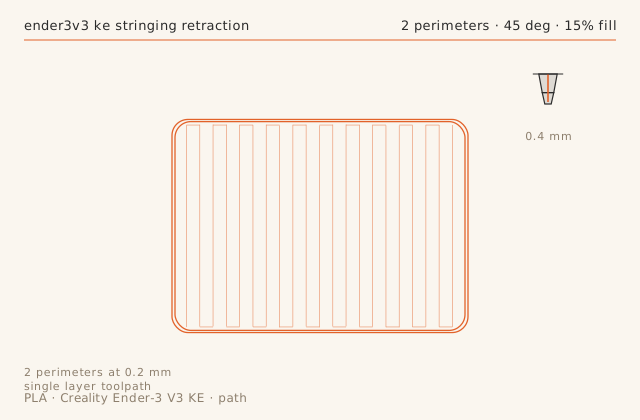
打印记录
- 材料
- PLA
- 喷嘴
- 0.4 mm
- 层高
- 0.2 mm
- 墙数
- 2
- 填充
- 15%
- 打印时长
- 1 小时 16 分
- 发布于
- 2026 年 9 月 12 日
按顺序来,别直接跳到回抽
回抽是最直观的解法,也是最不有效的那个。一上来先加回抽,结果就是回抽加到 2 mm、喷嘴半堵、丝还在。有效的顺序是:以 5 C 为步长降喷嘴温度直到丝变短,然后检查行程速度和擦拭,最后才调回抽。
这台 KE 上,温度从 220 降到 208 C 就把塔从成片不断的长丝变成了短须。之后回抽从 0.8 加到 1.2 mm,清掉了剩下的大部分。
受潮的料看起来像温度问题
吸了水的 PLA 在熔化区里产生蒸汽,逸出的蒸汽在行程之间把少量熔料顶出喷嘴。结果是任何回抽设置都治不好的拉丝,而且通常出现在一卷料的后半段。如果上周还打得很干净的一卷料在参数不变的情况下突然拉丝,先烘干,再改参数。
这卷料在潮湿的车间里开袋放了三周。降温确实解决了表面问题,但根因是湿度,同一箱里的下一卷料也要同样处理。
低温的表面代价
208 C 下 120 mm/s 的内壁发灰、拐角丢光泽。解法是把填充降到 100 mm/s,而不是把温度加回去——加回去丝就回来了。降填充速度让这个 76 分钟的件多花约九分钟。
这就是这类交换的一般形态:拉丝由温度控制,表面由温度和速度共同决定;一旦降温,如果你在意光泽,就必须把速度也降下来。
接受细须
在直驱机器上,两个相邻特征之间的短细须对 PLA 来说是正常的,不值得继续调。指甲一刮、或者热风枪几秒钟就掉了。如果非要追完全无丝,最后会落到一个层间结合弱到无法使用的温度上。
把定下来的温度和它对应的那卷料记在一起。同一品牌的下一卷很可能需要另一个数,尤其是配色不同的时候:颜料体系不一样,流动性就不一样,拉丝的倾向自然也不同。
失败链出了什么问题、当时怎么处理、最后是什么结果。
-
第几步 01
症状
Heavy stringing across every 40 mm gap, with long unbroken threads rather than fine wisps.
处理
Nozzle temperature was 220 C from a previous spool. Dropped to 208 C in two steps and raised retraction from 0.8 to 1.2 mm.
结果
Long threads gone. Fine wisps remain at the top of the tower, which is normal for PLA.
-
第几步 02
症状
After the temperature change, the surface lost gloss and the corners looked slightly matte.
处理
208 C was too cold for the inner walls at 120 mm/s. Reduced the infill speed to 100 mm/s rather than raising the temperature back up.
结果
Gloss restored with strings still suppressed. Better trade than going back to 215 C.
尺寸复核
- 特征
- stringing tower bridge gap
- 标称
- 40 mm
- 实测
- 39.96 mm-0.04
- 公差
- ± 0.08 mm
- 备注
- Dimension was never the issue on this test; the measurement is included so the stringing result can be compared against a part that is otherwise in tolerance.
切片档案
printer_model: Creality Ender-3 V3 KE 0.4
layer_height: 0.20
perimeters: 2
infill: 15% grid
perimeter_speed: 60
infill_speed: 120
accel: 3000
nozzle_temp: 208
bed_temp: 60
part_cooling: 100%
pressure_advance: 0.042
retraction: 1.2 mm at 35 mm/s, wipe 0.6 mm
max_volumetric_speed: 12 mm3/s
travel_speed: 300 mm/s
沿用下来的做法
- 先降喷嘴温度再动回抽;这里从 220 降到 208 C 就消掉了长丝。
- 参数没变却突然拉丝的料,是受潮了。
- 填充从 120 降到 100 mm/s,在 208 C 下恢复了光泽且丝没有回来。
- 短细须对 PLA 是正常的,指甲一刮就掉,不值得为它继续调参。
结论
在这卷料上,208 C 配 1.2 mm 回抽已经把拉丝控制住,代价是 76 分钟的件多花 9 分钟。
同一台机器上还有 Creality Ender-3 V3 KE
-
打印日志
给 KE 换高流量热端:22 mm3/s,以及必须重新推导的压力提前量
换高流量热端把 KE 的体积流量上限从约 11 提到 22 mm3/s,典型件从 108 分钟缩到 67 分钟。代价是它让此前所有压力提前量数值全部失效,这篇大半时间讲的就是这件事。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长1 小时 7 分
- 失败链2
-
打印日志
KE 的 Z 向横纹:先是 8 mm 周期,然后是 2 mm 周期,两种不同的解法
Z 向横纹是有周期的,而周期在你动手之前就能告诉你原因。这篇处理同一台机器上的两种横纹——一种对应丝杠旋转周期、一种对应螺纹螺距——并说明为什么前者必须机械修,后者只能软件补。
- 材料PLA
- 喷嘴0.4 mm
- 层高0.2 mm
- 打印时长58 分钟
- 失败链2
-
调校档案
KE 原装挤出机打 TPU 95A:3 小时 44 分,以及唯一那个拱起的位置
KE 的 Sprite 挤出机是直驱,这让柔性料「可行」而不是「容易」。这套参数围绕一个机器真能扛住的 3.0 mm3/s 上限来搭,并写清每次失败都失败在同一个位置。
- 材料TPU-95A
- 喷嘴0.4 mm
- 层高0.24 mm
- 打印时长3 小时 44 分
- 失败链2